一、什么是免烧砖机条刷
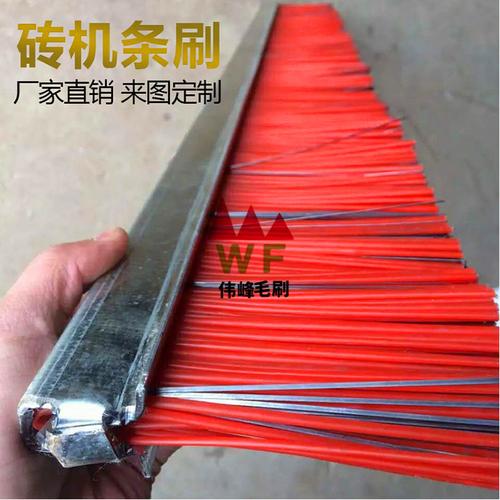
免烧砖机条刷是专为免烧砖(液压成型砖、水泥砖、粉煤灰砖等)生产线设计的工业刷具,主要安装在砖机出坯、输送、清扫等工位,用于清除托板残料、清理模具表面、扫除砖坯飞边粉尘。与普通毛刷相比,条刷具有刷面宽、刷丝密、承载能力强、可连续高速作业等特点。
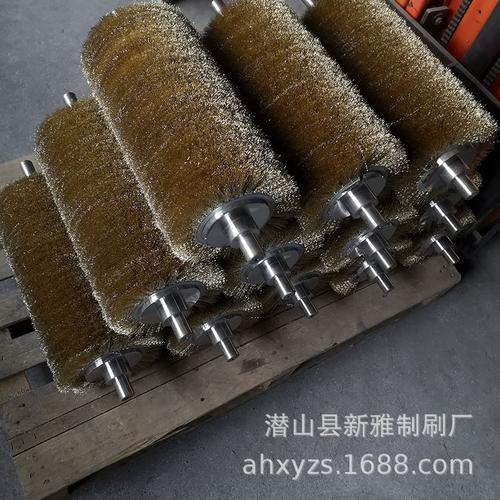
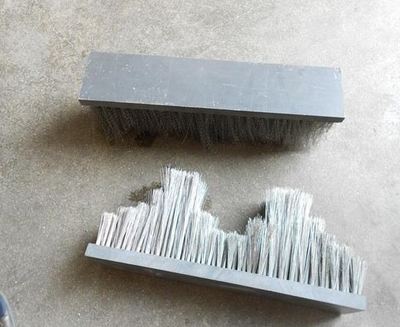
从结构上看,免烧砖机条刷通常由刷条基体(常见为镀锌铁条、不锈钢条或铝合金型材)、刷丝(尼龙、PP、钢丝、磨料丝等)和固定端组成,呈长条形,长度可根据砖机型号定制。
二、条刷在免烧砖机上的主要应用位置
- 托板清扫刷:安装在托板回程段,清除托板上残留的混凝土碎屑,保证砖坯底部平整。
- 模具清理刷:用于模箱、压头表面清扫,防止物料粘模造成砖坯缺角。
- 输送带边缘刷:清理输送带两侧积料,减少跑偏与磨损。
- 出坯扫边刷:扫除砖坯毛边与浮灰,提高成品外观质量。
- 除尘密封刷:在扬尘工位形成柔性密封,配合除尘系统使用。
三、条刷选型要点
- 刷丝材质:普通清扫可选PP或尼龙6/66;耐磨要求高的工位推荐磨料丝(碳化硅/氧化铝)。需注意避免钢丝刷直接接触成品砖面。
- 刷丝直径:一般为0.3—1.2mm,直径越大清刷力越强,但柔性下降。
- 植毛密度与排列:密度越高清扫越彻底,但阻力增大、能耗上升。
- 基体形式:T型条、U型槽、带孔平条等,需与砖机安装卡槽匹配。
- 耐温与耐碱:免烧砖物料多呈碱性,尼龙丝耐碱性优于PP丝,潮湿环境优先选尼龙。
四、制刷工艺流程
免烧砖机条刷的主流生产工艺为“穿丝植毛+锚固成型”,主要步骤包括:
- 基体下料:按图纸裁切铁条或型材,冲孔、折弯。
- 穿丝/栽丝:将刷丝束穿入基体孔位,或采用自动栽毛机将刷丝对折植入。
- 锚固:通过金属线、卡扣或压条将刷丝束固定,确保拉拔力达标。
- 修整:剪平刷面,控制刷丝高度一致性。
- 端部处理:封端、加装安装耳或连接件。
- 检验:检查掉毛率、刷面平整度、基体强度与尺寸公差。
部分高端产品采用螺旋缠绕式或注塑一体成型工艺,适用于对密封性和动平衡要求较高的场景。
五、使用与维护建议
- 定期检查刷丝磨损,刷丝剩余长度低于原长2/3时应更换。
- 清理缠绕物(铁丝、编织袋碎片),防止刷条变形。
- 托板清扫刷建议采用分段式结构,局部磨损可单段替换,降低使用成本。
- 新刷装机后先空载运行,确认无干涉再进料。
六、
免烧砖机条刷虽属易耗配件,但直接影响砖坯合格率、模具寿命与产线清洁度。采购时应结合工位工况选择刷丝材质与密度,并选择具备定制制刷能力的厂家,按砖机型号提供图纸化生产,才能实现性价比与稳定性的平衡。